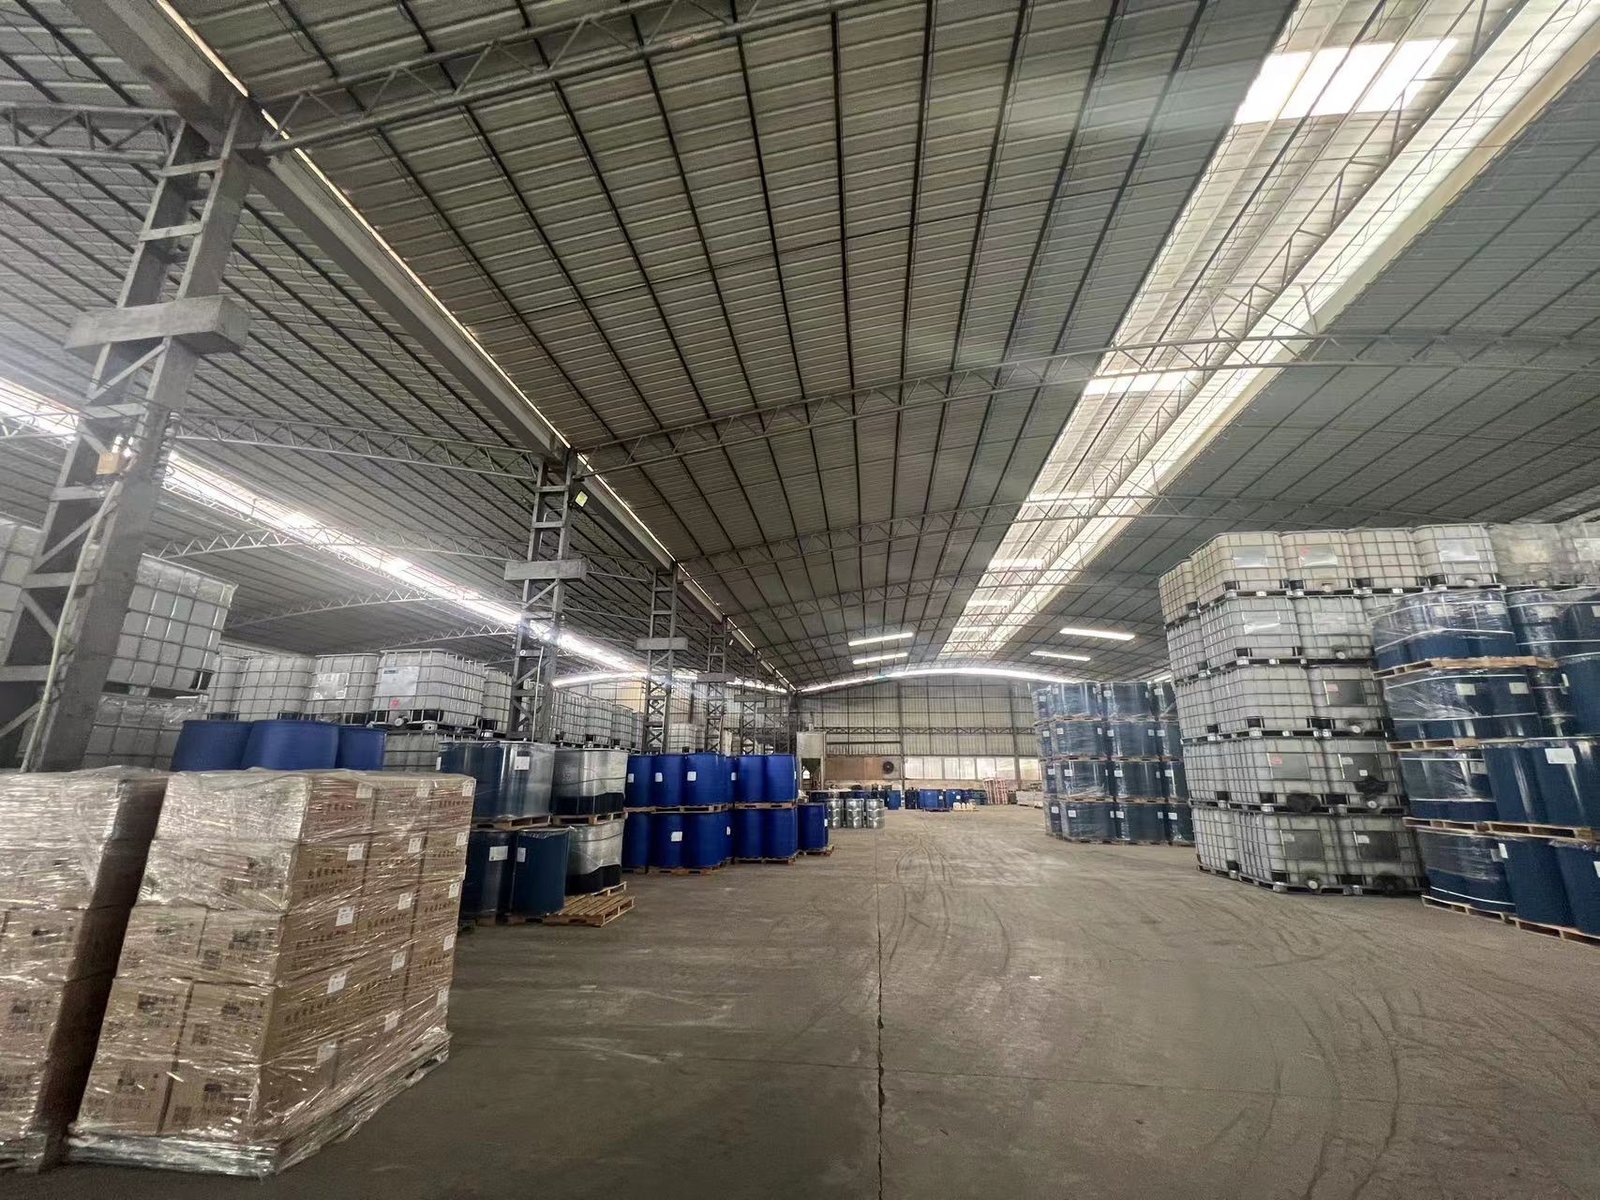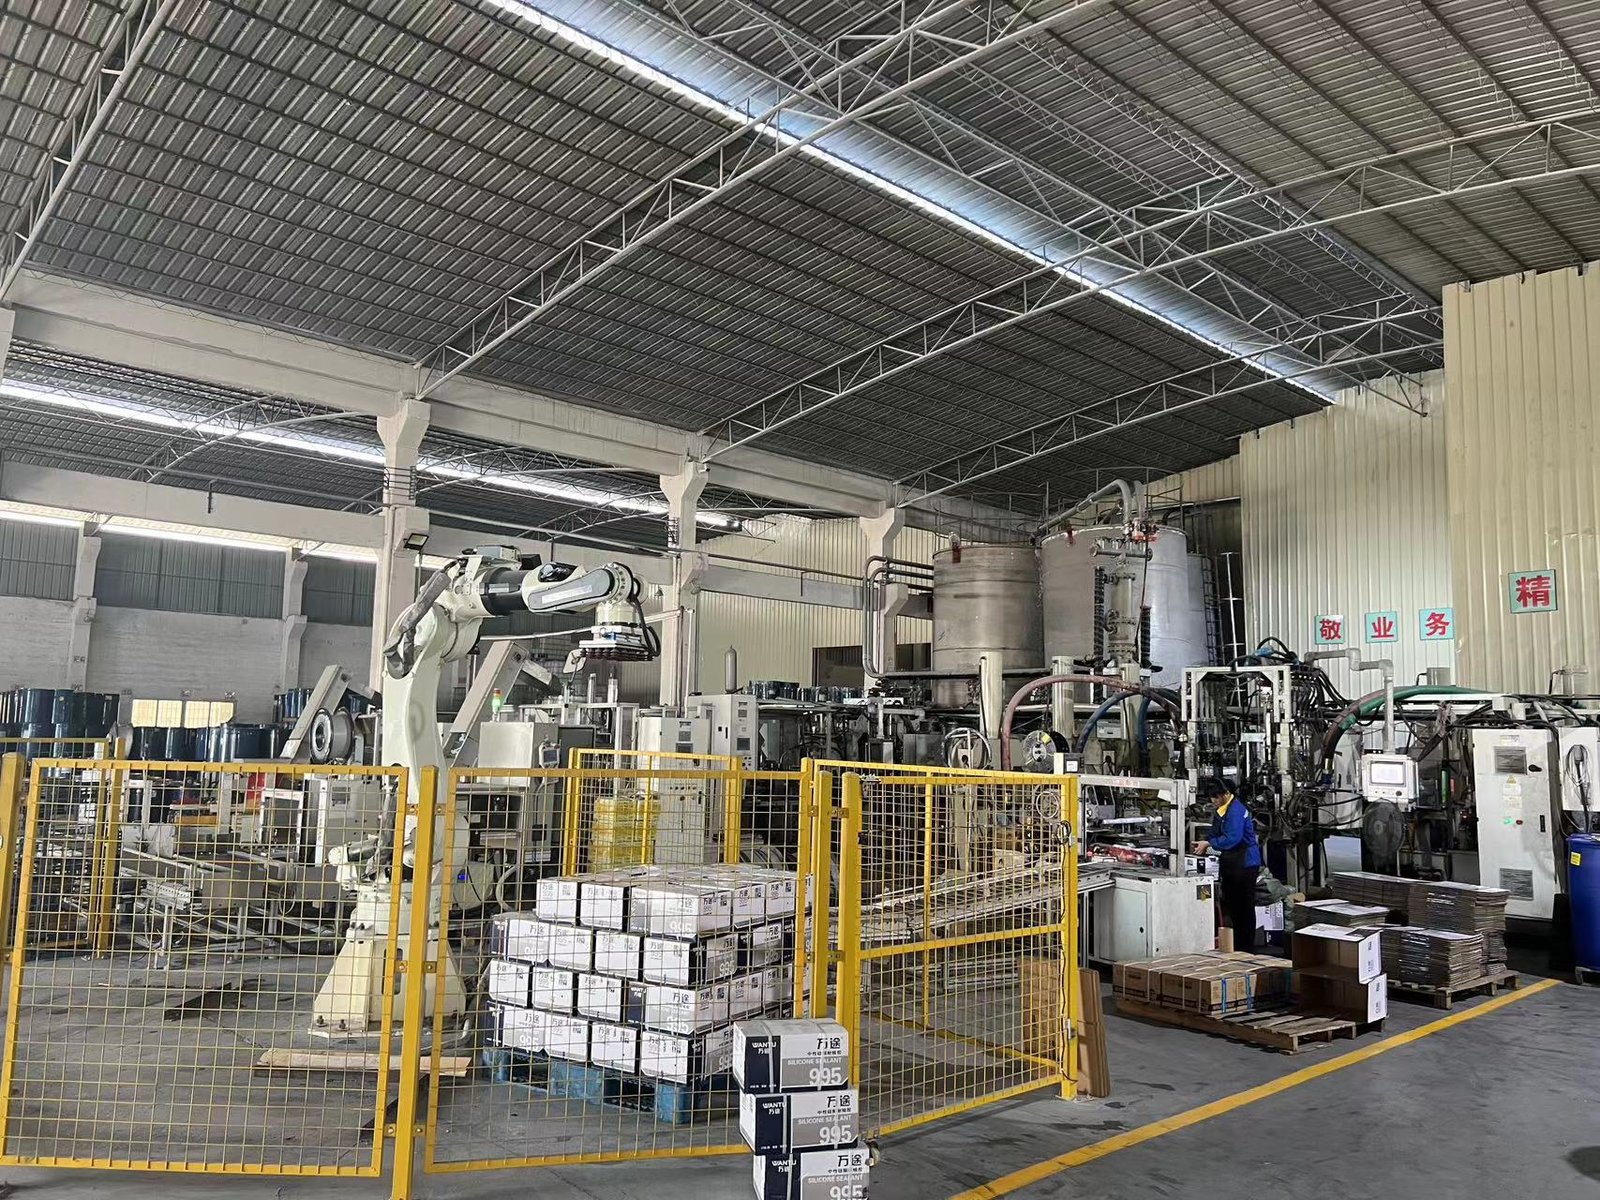
Đối với dây chuyền lắp kính tại nhà máy có sản lượng cao, thiết bị định lượng-trộn đạt yêu cầu và quy trình xuất xưởng đã được xác nhận, hệ silicone kết cấu hai thành phần đã được phê duyệt thường là điểm khởi đầu phù hợp hơn. Với sản lượng thấp hơn hoặc lịch sản xuất linh hoạt, hệ một thành phần đã được phê duyệt có thể giúp đơn giản hóa việc bơm keo nếu cơ chế đóng rắn bằng ẩm và thời gian lưu trên giá phù hợp với khe nối và tiến độ. Lựa chọn cuối cùng vẫn phụ thuộc vào sản phẩm, bề mặt nền thực tế, thiết kế khe nối và biện pháp kiểm soát sản xuất, chứ không chỉ dựa vào số lượng thành phần.
Loại một thành phần (1K, một thành phần) và hai thành phần (2K, chất nền cộng chất đóng rắn) mô tả cách silicone kết cấu được cung cấp, đóng rắn và kiểm soát. ASTM C1184 áp dụng cho cả keo silicone kết cấu đóng rắn hóa học một thành phần và nhiều thành phần; tiêu chuẩn này không xếp hạng chất lượng cơ học theo số lượng thành phần.
Trong nhiều năm trao đổi với khách hàng, chúng tôi nhận thấy một xu hướng mua hàng: các nhà máy gia công kính hoặc mặt dựng lớn và chuyên biệt hơn thường hỏi về silicone hai thành phần, còn nhà thầu thường hỏi về silicone kết cấu một thành phần nhiều hơn. Câu hỏi hữu ích là điều gì thúc đẩy yêu cầu đó: silicone nằm ở đâu trong mặt dựng, nhà máy đóng rắn nó bằng cách nào và cần hoàn tất những gì trước khi cấu kiện được phép xuất xưởng.
Silicone kết cấu một thành phần và hai thành phần: So sánh nhanh
Dùng bảng này để chọn quy trình nên đánh giá trước. Đây là bước sàng lọc ban đầu, không phải phê duyệt cho dự án.
| Điểm khởi đầu | Khi nào có thể phù hợp | Những gì vẫn phải được chứng minh |
|---|---|---|
| Hệ hai thành phần đã được phê duyệt | Sản lượng nhà máy cao, có sẵn hoặc có cơ sở đầu tư thiết bị định lượng-trộn, đội ngũ kiểm soát chất lượng (QC) đã được đào tạo và tiến độ được hưởng lợi từ việc cho phép thao tác sớm hơn sau khi đã xác nhận. | Tỷ lệ A/B (chất nền/chất đóng rắn), độ đồng nhất của hỗn hợp, tình trạng bộ trộn, độ bám dính trên vật liệu thực tế, thiết kế khe nối và bằng chứng cho phép xuất xưởng. |
| Hệ một thành phần đã được phê duyệt | Sản lượng thấp hoặc trung bình, thời gian lưu trên giá linh hoạt, thao tác đơn giản vì không cần trộn và môi trường hỗ trợ đúng cơ chế đóng rắn của sản phẩm. | Diễn biến đóng rắn thực tế, hình học khe nối, tính tương thích với bề mặt nền, độ bám dính và bằng chứng cho phép xuất xưởng. |
| Chưa chọn hệ nào | Chưa xác định vai trò kết cấu, khe nối, bề mặt nền, phụ kiện hoặc lộ trình phê duyệt. | Xác định hệ thống trước khi chọn keo trám. |
Sản phẩm một thành phần có thể không phù hợp với dây chuyền phải di chuyển tấm trước khi đạt khoảng thời gian đóng rắn đã được chứng minh. Dây chuyền hai thành phần có thể làm tăng gánh nặng không cần thiết về thiết bị, bảo trì và QC khi sản lượng linh hoạt và có đủ thời gian lưu trên giá.

Điều gì thay đổi trong hệ một thành phần
Silicone kết cấu một thành phần được cung cấp ở trạng thái sẵn sàng bơm, không cần định lượng thêm một thành phần đóng rắn riêng tại thời điểm sử dụng. Tùy sản phẩm, keo có thể được thi công bằng súng hoặc máy bơm đã được chấp thuận. Một thành phần không đồng nghĩa chỉ có dạng tuýp, và thi công bằng máy bơm không đồng nghĩa là hai thành phần.
Trong các ví dụ một thành phần đóng rắn bằng ẩm được xem xét cho hướng dẫn này, hơi nước tiếp cận đường keo lộ ra ngoài và quá trình đóng rắn tiến dần vào bên trong. Vì vậy, nhiệt độ, độ ẩm, chiều sâu khe nối, bề mặt tiếp xúc với không khí và điều kiện bảo quản đều ảnh hưởng đến cơ chế đóng rắn thực tế. Đường keo sâu hoặc ít tiếp xúc với không khí có thể khiến diện tích giá lưu và thời gian xuất xưởng trở thành nút thắt sản xuất.
Lợi thế vận hành là bơm keo đơn giản hơn: không cần định lượng A/B, kiểm soát tỷ lệ bộ trộn hoặc xả bỏ vật liệu đã trộn. Điều này có thể phù hợp với công việc tại công trường, dự án không liên tục, lắp kính theo lô nhỏ và nhà máy có thời gian lưu trên giá linh hoạt. Tuýp, gói mềm, xô và phuy chỉ là lựa chọn bao bì trong quy trình đó; chúng không xác định bản chất hóa học.
Trước khi di chuyển tấm, dây chuyền vẫn cần xác định đúng sản phẩm, kích thước khe nối, nhiệt độ và độ ẩm tương đối trong nhà máy, cách bố trí giá lưu, phương pháp lấy mẫu và tiêu chí cho phép xuất xưởng. Hãy dùng kết quả đóng rắn và bám dính đã được chứng minh cho khe nối đó thay vì áp dụng một số giờ chung chung.
Điều gì thay đổi trong hệ hai thành phần
Silicone kết cấu hai thành phần công nghiệp thông thường sử dụng chất nền và chất đóng rắn, được định lượng rồi trộn ngay trước khi bơm. Việc kết hợp A và B kích hoạt quá trình đóng rắn trong vật liệu đã trộn, nhờ đó giảm phụ thuộc vào độ ẩm thâm nhập vào đường keo từ một mặt lộ ra ngoài.
Quy trình này có thể hỗ trợ thao tác sớm hơn sau khi đã xác nhận, khi sản lượng cao khiến thời gian lưu trên giá trở nên tốn kém. Ở nhiều nhà máy, nút thắt thương mại không nằm ở tốc độ bơm đường keo mà ở thời gian các cấu kiện hoàn thiện phải nằm trên giá trước khi có thể di chuyển. Dây chuyền định lượng-trộn đạt yêu cầu có thể đáng đầu tư khi lợi ích xuất xưởng sớm bù được chi phí thiết bị, bảo trì và đội ngũ QC đã qua đào tạo.
Quy trình phải trả lời năm câu hỏi:
- Tỷ lệ A/B có nằm trong yêu cầu của đúng sản phẩm và thiết bị hay không?
- Vật liệu đã trộn có đồng nhất và không xuất hiện các dải mềm hoặc cứng dễ thấy hay không?
- Bộ trộn, trạng thái xả và tình trạng thiết bị có được ghi lại hay không?
- Thời gian mở của bộ trộn có đòi hỏi xả, vệ sinh hoặc chuyển đổi trước lần chạy tiếp theo hay không?
- Kiểm tra thời gian bẻ gãy hoặc đóng rắn có phù hợp với chương trình đã được phê duyệt hay không?
Sai tỷ lệ hoặc xuất hiện dải vật liệu chưa trộn là lỗi quy trình; kiểm tra đóng rắn về sau không thể khắc phục lỗi đó. Kiểm tra tỷ lệ, độ đồng nhất, thời gian bẻ gãy và độ bám dính phải nằm trong chương trình kiểm soát sản xuất, cùng với tình trạng bộ trộn, quản lý thời gian mở, xả hoặc vệ sinh và hồ sơ có thể truy xuất.
Hai thành phần không phải lúc nào cũng có nghĩa là một máy bơm nhiều thành phần cỡ lớn. Một số sản phẩm lắp kính kết cấu dùng tuýp 1:1 với đầu trộn tĩnh. Sản phẩm một thành phần cũng có thể được bơm bằng máy trong nhà máy. Nhãn 1K hoặc 2K mô tả cấu trúc quy trình, không phải địa điểm gia công.
Vì vậy, hai cơ chế đóng rắn đặt ra các yêu cầu kiểm soát khác nhau cho dây chuyền:
| Nguyên lý đóng rắn | Điều quy trình giúp đơn giản hơn | Điều nhà máy phải kiểm soát |
|---|---|---|
| 1K đóng rắn bằng ẩm từ đường keo lộ ra ngoài | Không có công đoạn trộn A/B; bơm keo đơn giản hơn và ít yêu cầu kiểm soát định lượng hơn. | Đóng rắn và xuất xưởng phụ thuộc vào môi trường thực tế, hình học phần lộ ra và thời gian lưu trên giá đã được xác nhận. |
| 2K phản ứng sau khi trộn A/B | Ít phụ thuộc hơn vào độ ẩm thâm nhập vào đường keo; hỗn hợp tại nhà máy đã được xác nhận có thể hỗ trợ kế hoạch xuất xưởng chặt chẽ hơn. | Tỷ lệ, độ đồng nhất, thời gian mở của bộ trộn, xả/vệ sinh và bảo trì thiết bị trở thành một phần của QC. |
So sánh mô hình sản xuất, không chỉ số lượng thành phần
Dùng các dữ kiện dưới đây về dự án và nhà máy để kiểm tra lựa chọn ban đầu.
| Yếu tố quyết định | Câu hỏi dành cho đơn vị gia công | Câu trả lời làm thay đổi điều gì |
|---|---|---|
| Địa điểm gia công | Xưởng được kiểm soát, nhà máy sản xuất mô-đun hay công trường? Có những biện pháp kiểm soát nhiệt độ và độ ẩm nào? | Cơ chế đóng rắn bằng ẩm và máy trộn công nghiệp có nhu cầu khác nhau về môi trường và thiết bị. |
| Quy mô sản xuất | Mỗi ca có bao nhiêu tấm hoặc khung? Quy mô lô và kiểu chuyển đổi là gì? | Sản lượng cao có thể hợp lý hóa biện pháp kiểm soát 2K; sản lượng linh hoạt có thể dành đủ thời gian cho 1K đóng rắn. |
| Lộ trình đóng rắn và xuất xưởng | Khi nào cấu kiện có thể được di chuyển, vận chuyển và lắp đặt, và bằng chứng nào cho phép từng bước? | Lợi ích về tiến độ chỉ tồn tại khi bằng chứng xuất xưởng đã được xác nhận của đúng sản phẩm hỗ trợ điều đó. |
| Hình học khe nối | Thiết kế tạo ra chiều rộng bám kết cấu và chiều dày bao nhiêu? Khe nối có dễ tiếp cận và kiểm soát không? | Mức độ tiếp xúc phục vụ đóng rắn, chất lượng điền đầy và tính toán kết cấu vẫn phụ thuộc vào sản phẩm và dự án cụ thể. |
| Thiết bị | Súng thủ công, máy bơm 1K, thiết bị định lượng-trộn 2K công nghiệp hay tuýp có đầu trộn tĩnh? | “Máy bơm” không đồng nghĩa với 2K; hãy ghép quy trình với thiết bị thực tế. |
| Năng lực QC | Ai kiểm tra tỷ lệ, hỗn hợp, đóng rắn, bám dính, hồ sơ và tình trạng thiết bị? | 2K bổ sung kiểm tra tỷ lệ/bộ trộn; 1K vẫn cần kiểm tra đóng rắn, môi trường và độ bám dính. |
| Lịch xuất xưởng | Khoảng thời gian lưu trên giá hoặc bảo quản đã được xác nhận là bao lâu? Điều gì xảy ra nếu một phép kiểm tra không đạt? | Việc cho phép xuất xưởng phải tuân theo bằng chứng đóng rắn/bám dính đã được phê duyệt, không phải một số giờ áp dụng chung. |
Nếu quy cách nhà máy yêu cầu rõ ràng việc giám sát tự động tỷ lệ A/B và trộn bằng máy, vật liệu một thành phần thông thường không phù hợp với cấu trúc quy trình đó. Nếu nhà máy không có dây chuyền 2K đạt yêu cầu và không có lý do để gánh chi phí đầu tư cùng bảo trì, đừng chọn 2K chỉ vì nó được mô tả là nhanh hơn.
Xác nhận loại khe nối mặt dựng đang được lựa chọn
Lắp kính kết cấu không phải là tên gọi chung cho silicone dùng ở bất kỳ vị trí nào trên mặt dựng. Trong hệ lắp kính bằng keo kết cấu (SSG), silicone kết cấu giúp giữ hoặc truyền tải trọng kính trong cụm kính-khung đã được thiết kế. Các khe nối lân cận có thể thuộc trách nhiệm và lộ trình phê duyệt khác.
| Khe nối hoặc hệ thống | Câu hỏi cần giải quyết | Đơn vị kỹ thuật tiếp theo phụ trách |
|---|---|---|
| Lắp kính kết cấu | Keo trám, hình học khe nối, kính/lớp phủ, lớp hoàn thiện khung và quy trình đã được phê duyệt cho đường truyền tải trọng thiết kế hay chưa? | Đội ngũ kỹ thuật lắp kính kết cấu, bộ phận xem xét của nhà sản xuất và đơn vị thiết kế dự án. |
| Khe trám kín thời tiết quanh chu vi | Khe nối bên ngoài có cần hạn chế nước và thời tiết xâm nhập trong khi vẫn đáp ứng chuyển vị quy định hay không? | Hướng dẫn ứng dụng vách kính và hướng dẫn đánh giá keo silicone đa năng cho khe trám kín thời tiết riêng biệt. |
| Lớp trám cạnh thứ cấp của IGU | Hệ cạnh kính hộp có đáp ứng các yêu cầu thiết kế và gia công riêng hay không? | Đơn vị gia công IGU và chương trình keo trám/hệ thống chịu trách nhiệm. |
| Ngăn cháy hoặc lớp cản cháy quanh chu vi | Toàn bộ cụm lắp ráp có được liệt kê hoặc thử nghiệm cho điều kiện chịu lửa yêu cầu hay không? | Đơn vị phụ trách hệ ngăn cháy và cụm lắp ráp được dự án phê duyệt. |
Silicone hai thành phần không chỉ dùng trong sản xuất kính hộp cách nhiệt (IGU). Một nhà máy tích hợp có thể chế tạo IGU trước—gồm kính, thanh đệm, lớp trám sơ cấp polyisobutylene (PIB) và lớp trám thứ cấp silicone—sau đó dán IGU hoàn thiện vào khung nhôm. Lớp trám thứ cấp của IGU và đường keo kết cấu kính-khung vẫn là hai khe nối khác nhau, ngay cả khi cả hai được sản xuất trong cùng một nhà máy.
Khi tấm kính ngoài không có cơ cấu giữ cơ học độc lập, một đường truyền tải trọng điển hình là: tấm kính ngoài → silicone kết cấu thứ cấp của IGU → tấm kính trong → silicone kết cấu kính-khung → khung nhôm. Thiết kế bậc hoặc có cơ cấu giữ cơ học có thể sử dụng đường truyền khác.
ASTM C1193 tách hướng dẫn chung về keo trám khe khỏi lắp kính bằng keo kết cấu, còn ASTM C1249 đề cập đến lớp trám thứ cấp trong IGU kín dùng cho ứng dụng SSG. Chỉ riêng bảng dữ liệu kỹ thuật (TDS) của keo trám kín thời tiết, kết quả trám cạnh IGU hoặc bản chất hóa học của silicone không thể thay thế việc phê duyệt một khe nối khác hoặc một cụm có yêu cầu chịu lửa.
Xác minh khe nối, vật liệu và bằng chứng xuất xưởng
Kích thước khe nối, ứng suất thiết kế và thời gian xuất xưởng không thể được xác định bằng một bảng 1K-so-với-2K áp dụng chung. Hãy dùng tài liệu của đúng sản phẩm, tính toán thiết kế, bề mặt nền thực tế, môi trường và chương trình dự án. Khe nối sâu, kín hoặc khó kiểm soát có thể cần hình học hay quy trình khác, chứ không phải một loại keo chỉ được gọi là “mạnh hơn”.
Đọc TDS hoặc thử nghiệm sản phẩm chưa mở bao bì cũng khác với đánh giá một hệ SSG đã gia công. ASTM C1401 mô tả chuỗi bám dính có thể bao gồm độ bám giữa lớp hoàn thiện khung và khung, silicone với lớp hoàn thiện, silicone với lớp phủ kính, và lớp phủ với kính.
Trước khi cho phép xuất xưởng thường quy, hãy xác định các cổng kiểm soát áp dụng cho dự án:
- Dự án và thiết kế khe nối: kính, lớp phủ hoặc phần mép đã loại bỏ lớp phủ, vật liệu và lớp hoàn thiện khung, phụ kiện, hình học khe nối và tải trọng thiết kế.
- Vật liệu và tính tương thích: kính/lớp phủ và lớp hoàn thiện khung thực tế, cùng gioăng, thanh đệm, khối kê, băng, keo trám liền kề, chất làm sạch và sơn lót khi có liên quan.
- Đánh giá độ bám dính và quy trình: phương pháp bám dính quy định trên vật liệu đại diện, cùng cơ chế đóng rắn/thi công 1K hoặc cài đặt tỷ lệ/bộ trộn 2K và các bước kiểm tra.
- Xem xét và truy xuất: mọi mô hình thử hoặc bước kiểm tra bản vẽ cần thiết, cùng mã tấm, lô, bề mặt, xử lý trước, môi trường, thiết bị và hồ sơ QC.
- Cho phép xuất xưởng: bằng chứng rằng cấu kiện đã dán đạt trạng thái yêu cầu trước khi chịu ứng suất do vận chuyển hoặc lắp đặt.
Việc xem xét dự án và thử nghiệm trong phòng thí nghiệm không thay thế QC liên tục trong sản xuất. Ngược lại, kiểm soát tỷ lệ hoàn hảo không thể cứu một khe nối chưa được phê duyệt hoặc lớp phủ không tương thích. Đó là các cổng kiểm soát riêng biệt.
Để hiểu sâu hơn về kết quả thử nghiệm được công bố, tuyên bố sản phẩm và quyết định dự án, hãy xem hướng dẫn đọc TDS silicone.
Cần chuẩn bị gì cho cuộc trao đổi kỹ thuật đầu tiên
Hãy chuẩn bị các thông tin sau trước khi yêu cầu nhà cung cấp đề xuất một hệ thống:
- địa điểm gia công và biện pháp kiểm soát môi trường;
- sản lượng tấm hoặc khung mỗi ca, quy mô lô và kiểu chuyển đổi;
- khoảng thời gian yêu cầu cho thao tác, vận chuyển và xuất xưởng;
- bản vẽ lắp kính kết cấu hoặc chi tiết khe nối, gồm chiều rộng bám thiết kế và chiều dày;
- loại kính, lớp phủ hoặc phần mép đã loại bỏ lớp phủ, vật liệu khung và lớp hoàn thiện chính xác;
- thanh đệm, gioăng, khối kê và keo trám liền kề;
- thiết bị bơm hiện có và người chịu trách nhiệm bảo trì cùng QC;
- hồ sơ QC hiện tại hoặc các bước kiểm tra dự kiến về đóng rắn, tỷ lệ, độ đồng nhất và độ bám dính;
- quy cách áp dụng, lộ trình phê duyệt và đơn vị thiết kế/nhà sản xuất chịu trách nhiệm;
- tên chính xác của sản phẩm, phiên bản TDS hiện hành và thị trường dự kiến.
Nếu các câu trả lời cho thấy đây là dây chuyền công nghiệp sản lượng cao với biện pháp kiểm soát A/B đã được xác nhận, hãy đánh giá một hệ hai thành phần đã được phê duyệt trước. Nếu chúng cho thấy sản lượng linh hoạt và cơ chế đóng rắn không cần trộn đã được xác minh, hãy đánh giá một hệ một thành phần đã được phê duyệt. Nếu thiếu bề mặt thực tế, khe nối hoặc bằng chứng xuất xưởng, hãy tạm dừng cả hai hướng và hoàn tất các bước kiểm tra đó trước.
Gửi thông tin để được xem xét kỹ thuật
Dùng biểu mẫu liên hệ để gửi địa điểm gia công, kính/lớp phủ/khung, thiết kế khe nối kết cấu, nhịp độ sản xuất, thời gian xuất xưởng yêu cầu, thiết bị bơm hiện có, hồ sơ QC và quy cách dự án. Bao gồm gioăng, thanh đệm, khối kê hoặc keo trám liền kề sẽ tiếp xúc với mối dán, cùng mọi thử nghiệm trên vật liệu thực tế hoặc phê duyệt bằng văn bản đã được yêu cầu.